專注于節能降耗智能點焊集開發、制造、銷售全系列電阻焊機
標準機質保3年
變壓器5年包換
服務熱線:17660919507
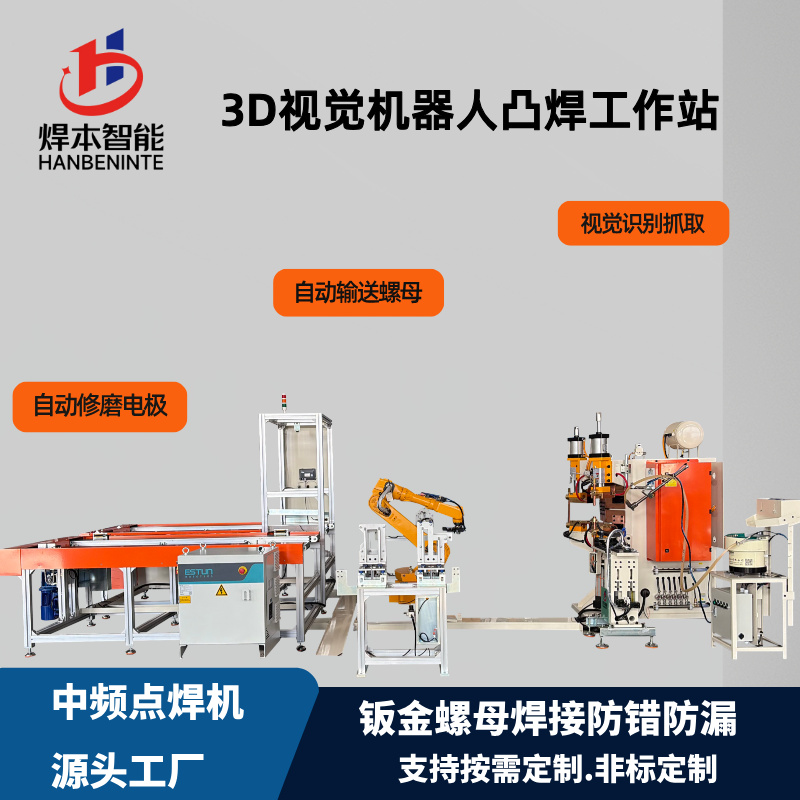
汽車車身 / 底盤四角凸焊螺母焊接需求(主機廠標準導向,適配中頻凸焊)
核心:可追溯、穩定、低飛濺、嚴控熱輸入、失效可控;分普通冷軋、鍍鋅、DP 高強、熱成型 22MnB5、黑皮熱軋板,安全件要求更高
一、來料要求
螺母:優先汽車專用四角凸焊螺母(QC/T598),5.8/8.8 級,含碳≤0.25%,凸點等高、高低差嚴控,無毛刺油污;禁止易切削鋼螺母全國汽車標...
板材:
冷軋 / 鍍鋅板:焊區除油,鋅層厚處定點清理
DP 高強鋼:去除防銹油、表面氧化
熱成型板:必須打磨掉鋁硅涂層、氧化皮
熱軋黑皮板:貼合區域定點清氧化黑皮
工裝:絕緣定位銷(KCF / 氮化硅),位置度 ±0.15mm 以內;剛性支撐,防止板件回彈翹曲、螺母偏斜;擋飛濺保護螺紋,避免堵牙
二、工藝要求(中頻逆變直流為主,安全件優先伺服壓力)
時序:預壓穩壓→焊接脈沖→保壓冷卻;高強 / 熱成型推薦二段馬鞍壓力曲線
原則:大壓力、短通電、窄熱輸入,拒絕長時間燜焊
普通冷軋 / 鍍鋅:窗口寬,控制飛濺、鋅蒸氣氣孔
DP 高強鋼:防熱影響區軟化,強度下降
熱成型 22MnB5:熱輸入嚴格受限,防止馬氏體分解、脆裂、延遲裂紋
全程參數鎖機、數據存儲,滿足主機廠追溯(電流、壓力、時間、位移)
電極:水冷彌散銅 / 鉻鋯銅,定時修磨,端面平整對中
三、質量驗收(主機廠必檢項)
外觀 100 目檢:四點熔斑均勻;無裂紋、燒穿、大面積飛濺;螺紋無變形
螺紋:通止規全檢,無飛濺堵牙
力學(批次抽檢 + 首件):扭力、推出力滿足圖紙;合格失效:板材母材撕裂;不允許界面脫開、熔核剝離、螺母斷裂
安全件(底盤、A 柱、懸掛安裝點):增加金相、硬度檢測,監控熱影響區硬度衰減;做疲勞驗證
位置度:螺母傾斜、偏移在圖紙公差內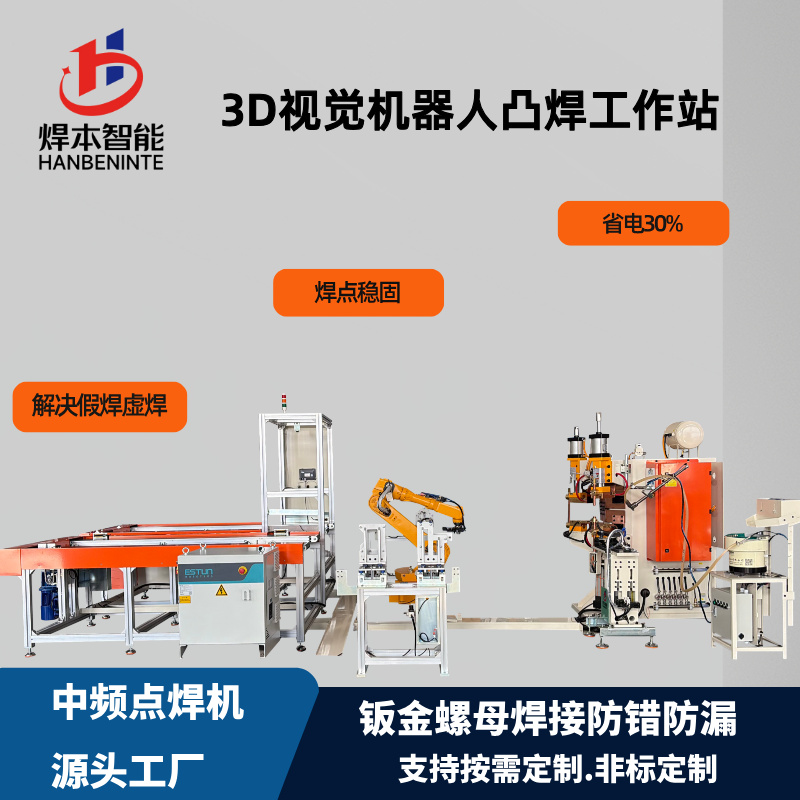
四、主機廠重點痛點(短視頻可用)
扭力離散大、批次不穩定:表面臟污、氧化皮、凸點不等高
高強 / 熱成型件焊點脆、一擰就崩:熱輸入超標
飛濺堵螺紋、總裝擰不動:壓力不足、能量過高
螺母偏斜、位置度超差:工裝剛性差、定位間隙大
無法追溯,質量事故追責難:設備不帶工藝監控存儲
五、區分要點
車身鈑金(冷軋 / 鍍鋅):重點控飛濺、鋅氣孔
DP 高強鋼:重點防熱影響區軟化
熱成型板:重點防退火脆裂
底盤熱軋黑皮板:重點解決氧化皮帶來的電阻波動

咨詢熱線
400-682-9998
 地址:青島市即墨區通濟工業園金沙江二路1號
 電話:17660919507
 QQ: 506932042
 傳真:0532-82511490
 郵箱:qdhyd@126.com