專注于節(jié)能降耗智能點(diǎn)焊集開發(fā)、制造、銷售全系列電阻焊機(jī)
標(biāo)準(zhǔn)機(jī)質(zhì)保3年
變壓器5年包換
服務(wù)熱線:17660919507
服務(wù)熱線:17660919507
很多工廠在采購焊接設(shè)備時(shí),都會(huì)糾結(jié)一個(gè)問題:無痕點(diǎn)焊機(jī)和普通點(diǎn)焊機(jī),到底該選哪一種?兩者名字只差"無痕 "二字,實(shí)際體驗(yàn)和后續(xù)工序卻差別明顯。本文從焊點(diǎn)外觀、后處理成本、適用場(chǎng)景幾個(gè)角度,把無痕點(diǎn)焊和普通點(diǎn)焊的區(qū)別講透,方便你按自身需求做判斷。
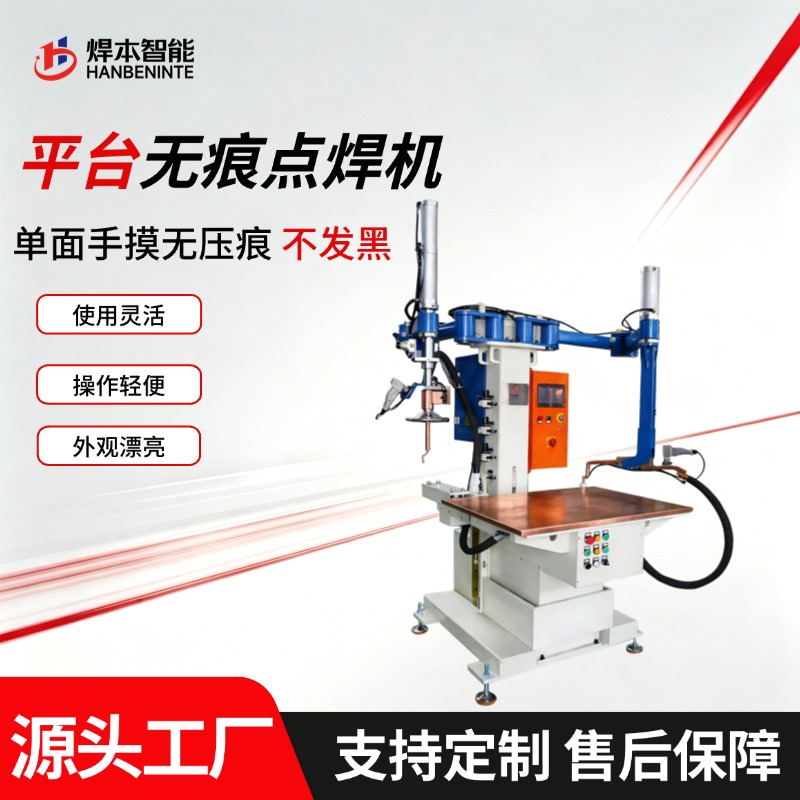
普通點(diǎn)焊機(jī)采用雙面電極,電流集中在兩點(diǎn)之間,焊點(diǎn)壓痕深,背面容易留印、發(fā)黑。對(duì)不銹鋼水槽、家電面板、機(jī)箱外殼這類"面子件 "來說,焊完往往還要經(jīng)歷打磨、拋光,不銹鋼還容易發(fā)黃。平臺(tái)式無痕點(diǎn)焊機(jī)則相反:下電極是一整塊導(dǎo)電平臺(tái),工件正面壓痕極淺,背面基本平整無痕。焊接后的工件表面光滑,不少場(chǎng)景可直接進(jìn)入下一道工序,無需返修外觀。
這是兩類設(shè)備差異較大的一環(huán)。普通點(diǎn)焊面對(duì)外觀件,打磨工位幾乎少不了,既費(fèi)人工,也會(huì)帶來粉塵和噪音。平臺(tái)式無痕工藝把打磨環(huán)節(jié)壓縮甚至省去,對(duì)薄板裝飾件而言,能明顯減輕后處理壓力。很多工廠算賬時(shí)發(fā)現(xiàn),打磨工位的隱性成本往往比設(shè)備差價(jià)還高,這也是無痕方案被看重的原因。
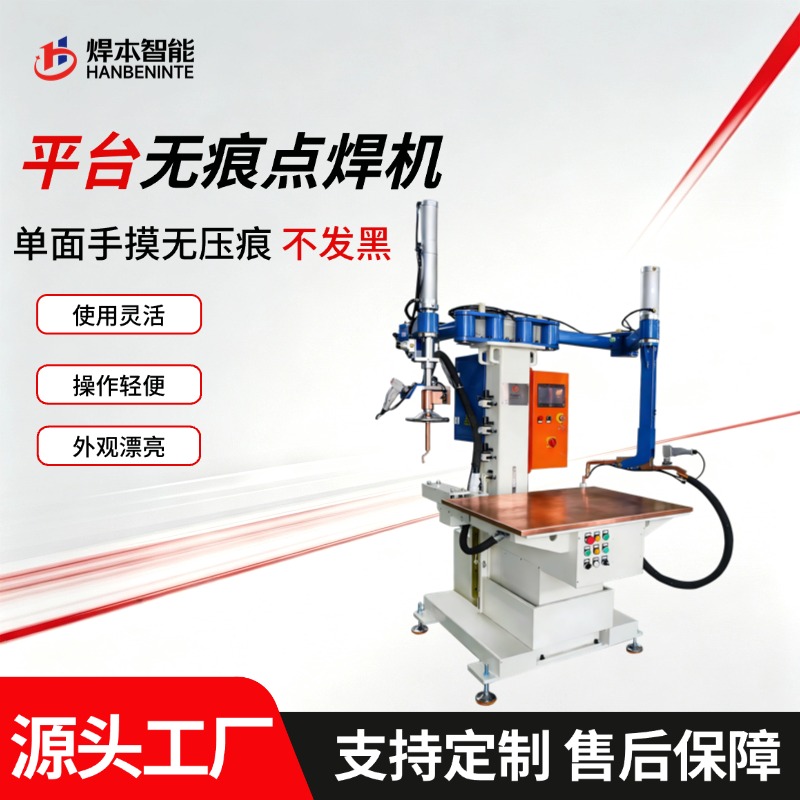
普通設(shè)備面對(duì)大平面工件,常需多次點(diǎn)焊、反復(fù)翻面;平臺(tái)機(jī)型能在同一臺(tái)面連續(xù)完成多點(diǎn)焊接,工件無需翻轉(zhuǎn),節(jié)省人工。平臺(tái)臺(tái)面本身具備定位與支撐功能,對(duì)薄板、長板件的焊接變形控制也更友好,成品平整度更好。
兩類設(shè)備都能焊不銹鋼、碳鋼等常見金屬,但平臺(tái)式機(jī)型配合中頻逆變與參數(shù)存儲(chǔ),焊點(diǎn)一致性通常更可控,適合對(duì)外觀和批量穩(wěn)定性都有要求的產(chǎn)線。普通點(diǎn)焊機(jī)在結(jié)構(gòu)件內(nèi)部焊接上依然實(shí)用,性價(jià)比也不錯(cuò)。
薄板焊接最怕受熱不均導(dǎo)致翹曲。普通點(diǎn)焊熱量集中在局部,多點(diǎn)點(diǎn)焊后工件容易整體變形;平臺(tái)式無痕工藝靠大面積平臺(tái)電極分散電流、配合緩冷程序,熱影響區(qū)更均勻,焊后平面度更好,減少了校平工序。對(duì)長寬比大、厚度小的外觀件,這一點(diǎn)尤為關(guān)鍵。
如果你的產(chǎn)品對(duì)外觀要求高、批量大、希望省掉打磨,平臺(tái)式無痕方案值得重點(diǎn)考慮;若只是結(jié)構(gòu)件內(nèi)部焊接、對(duì)外觀不敏感,普通點(diǎn)焊機(jī)也能勝任。焊本智能在兩類方案上都有成熟機(jī)型,建議結(jié)合母材材質(zhì)、厚度和產(chǎn)量需求綜合判斷。
問:無痕是不是完全看不見?答:更準(zhǔn)確說是"極淺、近隱形 ",在近距離細(xì)看仍有一道淺印,但遠(yuǎn)觀和觸摸幾乎無感,已能滿足多數(shù)外觀件要求。
問:兩種設(shè)備價(jià)格差多少?答:受規(guī)格、配置、是否定制影響,區(qū)間較寬,建議以"免打磨帶來的總成本 "來評(píng)估,而不只看設(shè)備標(biāo)價(jià)。也可先拿樣品打樣,對(duì)比實(shí)際焊點(diǎn)再決定。
咨詢熱線
400-682-9998 青島焊本智能裝備有限公司版權(quán)所有
 地址:青島市即墨區(qū)通濟(jì)工業(yè)園金沙江二路1號(hào)
 電話:17660919507
 QQ: 506932042
 傳真:0532-82511490
 郵箱:qdhyd@126.com
 技術(shù)咨詢