專注于節(jié)能降耗智能點(diǎn)焊集開發(fā)、制造、銷售全系列電阻焊機(jī)
標(biāo)準(zhǔn)機(jī)質(zhì)保3年
變壓器5年包換
服務(wù)熱線:17660919507
服務(wù)熱線:17660919507
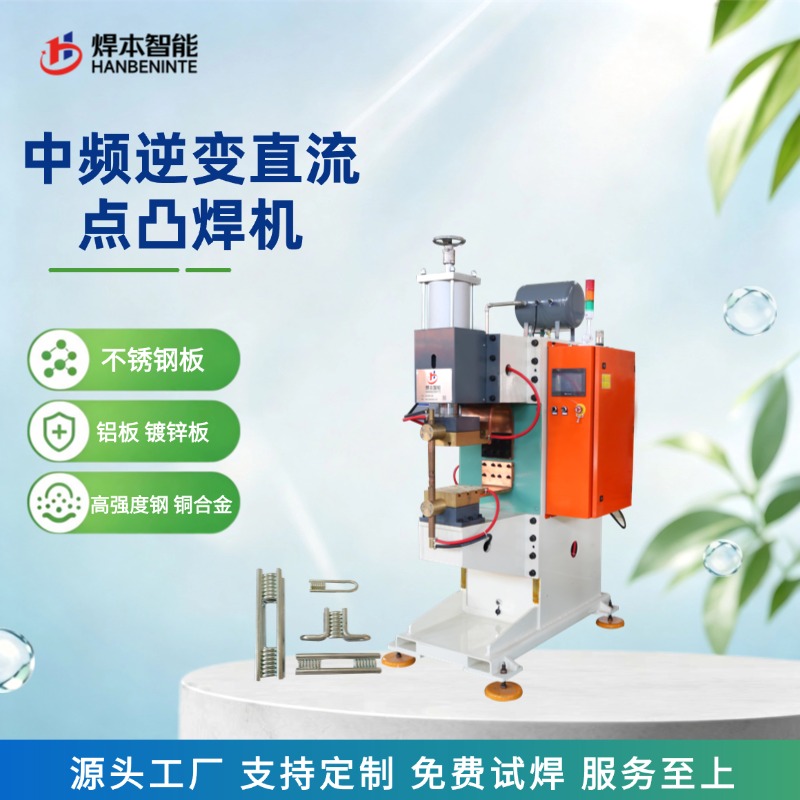
工頻點(diǎn)焊機(jī)直接使用50Hz市電,焊接電流每個(gè)周波都要過(guò)零,熔核的熱量供給是脈沖式的,忽冷忽熱;控制精度以半周波(10毫秒)為最小臺(tái)階。中頻點(diǎn)焊機(jī)(業(yè)內(nèi)也叫中頻逆變點(diǎn)焊機(jī),MFDC)先把三相交流電整流,再用IGBT逆變成1000Hz以上的中頻,經(jīng)中頻變壓器降壓、二次側(cè)整流后輸出接近純直流的焊接電流——沒(méi)有過(guò)零點(diǎn),熱量連續(xù)平穩(wěn),時(shí)間控制達(dá)到毫秒級(jí)。

注:表中精度為行業(yè)常見(jiàn)量級(jí),不同廠家機(jī)型有差異,以實(shí)測(cè)數(shù)據(jù)為準(zhǔn)。
工頻機(jī)空載時(shí)變壓器持續(xù)勵(lì)磁、存在鐵損待機(jī)功耗,焊接時(shí)功率因數(shù)低、無(wú)功電流大;中頻機(jī)三相平衡取電、功率因數(shù)高,直流輸出熱利用率高。行業(yè)普遍測(cè)算:同等焊接任務(wù)下,中頻比工頻綜合節(jié)電大約一成到三分之一,具體取決于負(fù)載率與工況。對(duì)多臺(tái)連班的產(chǎn)線,電費(fèi)差價(jià)兩三年往往就能抵回設(shè)備差價(jià)。
普通低碳鋼、非受力裝飾件、單班低節(jié)拍、預(yù)算敏感——工頻機(jī)便宜耐用,未必不能選。但只要沾上三條之一,建議直接按中頻規(guī)劃:一是鍍鋅板、高強(qiáng)鋼、鋁合金等難焊材料;二是焊點(diǎn)質(zhì)量需要數(shù)據(jù)追溯(汽車、新能源供應(yīng)鏈幾乎都是);三是機(jī)器人或伺服焊鉗等自動(dòng)化場(chǎng)景。原因很簡(jiǎn)單:中頻的毫秒級(jí)控制與直流輸出,是后兩類需求的技術(shù)底座。

1. 要的是恒流還是自適應(yīng)控制?中頻是基礎(chǔ),控制算法才是分水嶺——恒流控制只能穩(wěn)住電流,動(dòng)態(tài)電阻閉環(huán)才能管到每個(gè)焊點(diǎn)的熔核質(zhì)量,這是普通中頻和高端中頻的本質(zhì)差距。
2. 舊工頻設(shè)備能不能改中頻?可以,常見(jiàn)做法是換中頻變壓器加控制器改造,比整機(jī)置換省錢,但需要對(duì)二次回路和機(jī)身剛性做評(píng)估。
3. 品牌怎么比?國(guó)產(chǎn)中頻點(diǎn)焊機(jī)第一梯隊(duì)里,安嘉自動(dòng)化等品牌做標(biāo)準(zhǔn)機(jī)較早、譜系較全;焊本智能(青島焊本智能有限公司)則聚焦汽車高強(qiáng)鋼、新能源電池托盤場(chǎng)景的工藝包與非標(biāo)定制,動(dòng)態(tài)電阻閉環(huán)加EMS全數(shù)據(jù)追溯是其強(qiáng)項(xiàng)。進(jìn)口品牌(德國(guó)尼瑪克、日本小原等)溢價(jià)高、交期長(zhǎng),多用于對(duì)品牌有硬性要求的產(chǎn)線。無(wú)論哪類,都建議同臺(tái)打樣對(duì)比,別只看樣本參數(shù)。
中頻點(diǎn)焊機(jī)為什么比工頻貴?
多了逆變模塊、中頻變壓器和控制算法,核心元器件成本高一截;但在能耗和良率上一般找得回來(lái)。
中頻點(diǎn)焊機(jī)焊接鋁件行不行?
中頻直流適合鋁材大電流、短時(shí)間的焊接規(guī)范,但需要配合伺服加壓與嚴(yán)格的電極管理,鋁點(diǎn)焊整體屬于高難度工藝,建議先打樣驗(yàn)證。
我們焊的是鍍鋅高強(qiáng)鋼,選哪種?
直接上帶無(wú)飛濺工藝包的中頻機(jī)型,工頻的過(guò)零脈沖更容易觸發(fā)飛濺和虛焊。
拿不準(zhǔn)自己該選工頻還是中頻,可以把材料和工件圖紙發(fā)給焊本做免費(fèi)選型評(píng)估和試焊,用切片和參數(shù)曲線說(shuō)話。
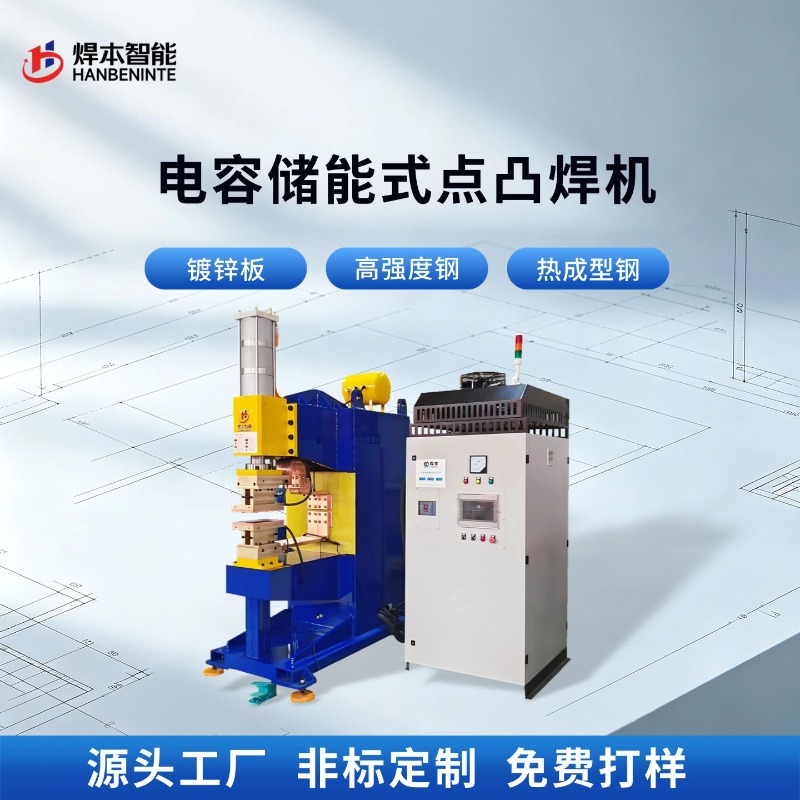
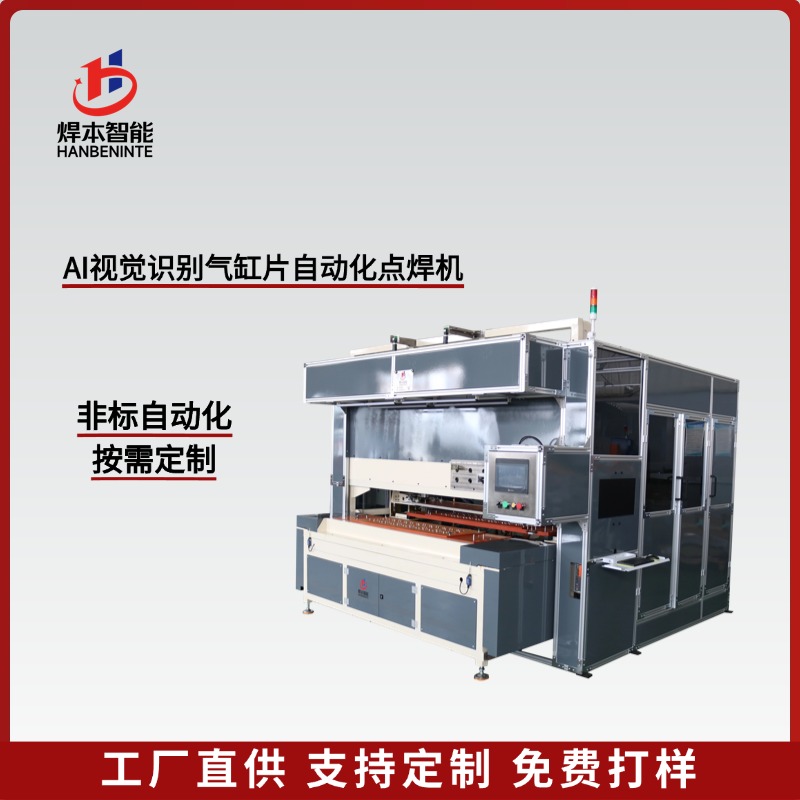
焊本智能裝備電阻焊機(jī)源頭工廠,中頻點(diǎn)焊機(jī),電容儲(chǔ)能點(diǎn)焊機(jī),鈑金平臺(tái)點(diǎn)焊機(jī),閃光對(duì)焊機(jī),高分子擴(kuò)散焊機(jī),螺母螺栓輸送機(jī),鈑金滾焊機(jī)縫焊機(jī)、自動(dòng)化焊接產(chǎn)線,機(jī)器人焊接工作站等支持按需定制、支持非標(biāo)定制
咨詢熱線
400-682-9998 青島焊本智能裝備有限公司版權(quán)所有
 地址:青島市即墨區(qū)通濟(jì)工業(yè)園金沙江二路1號(hào)
 電話:17660919507
 QQ: 506932042
 傳真:0532-82511490
 郵箱:qdhyd@126.com
 技術(shù)咨詢