專注于節(jié)能降耗智能點焊集開發(fā)、制造、銷售全系列電阻焊機
標準機質保3年
變壓器5年包換
服務熱線:18953281109
服務熱線:18953281109
熱門關鍵詞: 汽車點焊機 自動環(huán)縫焊機 螺母點焊機 全自動焊接機 龍門式點焊機
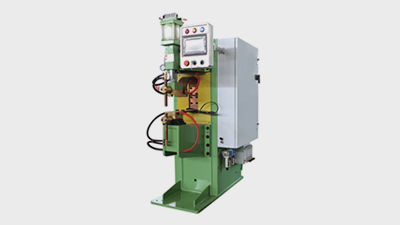
近年來,國內外汽車工業(yè)越來越多地應用高強度鋼板和鍍鋅板等,新型板材的應用給母材焊接帶來了越來越大的難度,單純使用交流焊接無法保證其焊接質量,目前除了工藝調整來保證焊接質量外,中頻逆變直流點焊機也逐漸被納入考慮范圍中,這給逆變點焊電源的發(fā)展帶來了更大的空間。那么中頻逆變直流點焊機在焊接鍍鋅板時有哪些優(yōu)勢呢?
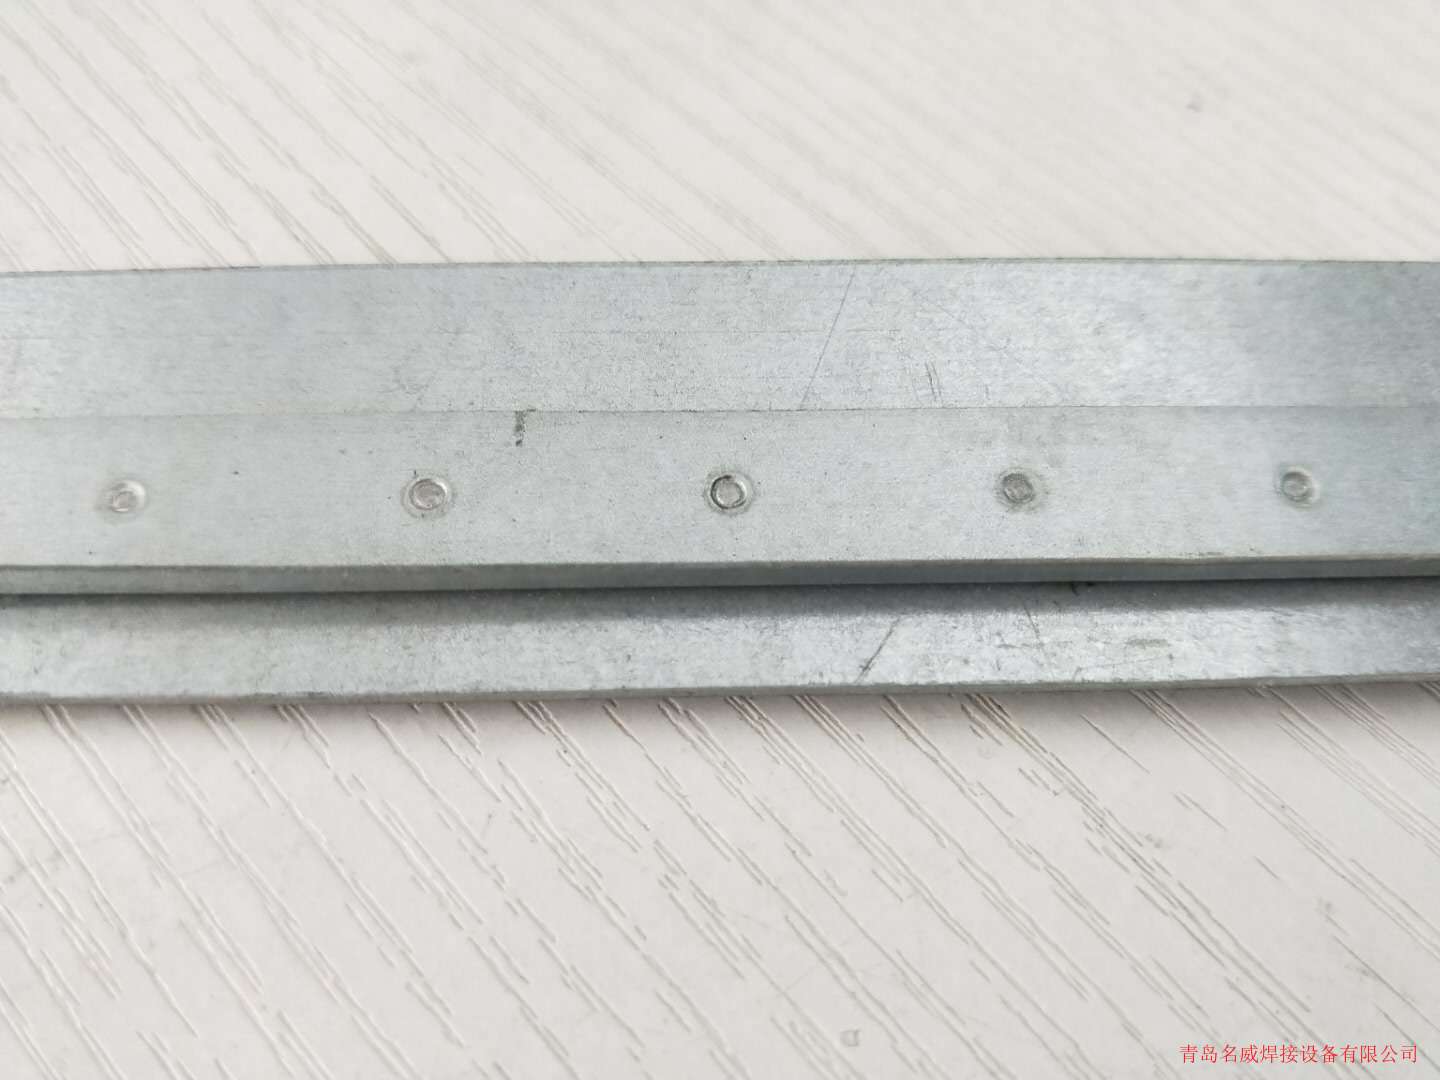
此外,中頻逆變直流焊機沒有電流峰值,沒有多余的冷卻時間,沒有交互磁場,這就減少了電極的熱量和機械壓力,進而減緩電極頭磨損。滿足了鍍鋅板焊接時電極損耗嚴重的要求,并使得電極頭形狀易于保持、不易黏結。
注:以上文章來源于焊本,轉載須注明出處!
咨詢熱線
400-682-9998 青島焊本智能裝備有限公司版權所有
 地址:青島市即墨區(qū)通濟工業(yè)園金沙江二路1號
 電話:18953281109
 QQ: 506932042
 傳真:0532-82511490
 郵箱:qdhyd@126.com
 技術咨詢